В последние годы в России введены в эксплуатацию несколько заводов по сжижению природного газа. Преимущественно на данных объектах, работающих по лицензируемым технологиям сжижения, используется динамическое оборудование зарубежного производства. Впервые в России в 2017 г. было принято решение использовать отечественное динамическое оборудование — центробежный компрессор К905−71−1С.
В статье рассмотрены ход проектирования АО «РЭП Холдинг» опытного образца центробежного компрессора смешанного хладагента и преимущества и недостатки существующих методик проектирования. Отмечены основные технологии сжижения природного газа и соответствующие им термодинамические циклы. Определена ключевая роль условий работы компрессора в технологической схеме при выборе принципиальной схемы центробежного компрессора и значимость экспериментально-исследовательских работ по модельным ступеням рабочих колес.
Авторы:
- В.К. Юн, д.т.н., АО «РЭП Холдинг» (Санкт-Петербург, РФ);
- Н.М. Иванов, к.т.н., АО «РЭП Холдинг»;
- Ю.В. Болдырев, АО «РЭП Холдинг».
Изучены ключевые подходы к пересчету газодинамических характеристик компрессоров после испытаний на стенде завода-изготовителя в целях подтверждения расчетных параметров проточных частей на номинальном режиме и соответствия газодинамических характеристик требованиям технического задания или технических условий. Выявлены основные преимущества и недостатки существующих методик расчетов согласно наиболее распространенным международным стандартам. Обозначены преимущества применения стенда на замкнутом контуре с использованием модельного газа. Установлены оптимальные методы расчета коэффициентов подобия. Проведен анализ выполненных при проектировании прочностных расчетов цельнофрезированных рабочих колес и сегментных масляных подшипников. Рассмотрены преимущества проведения разгонных испытаний рабочих колес центробежного компрессора в вакууме.
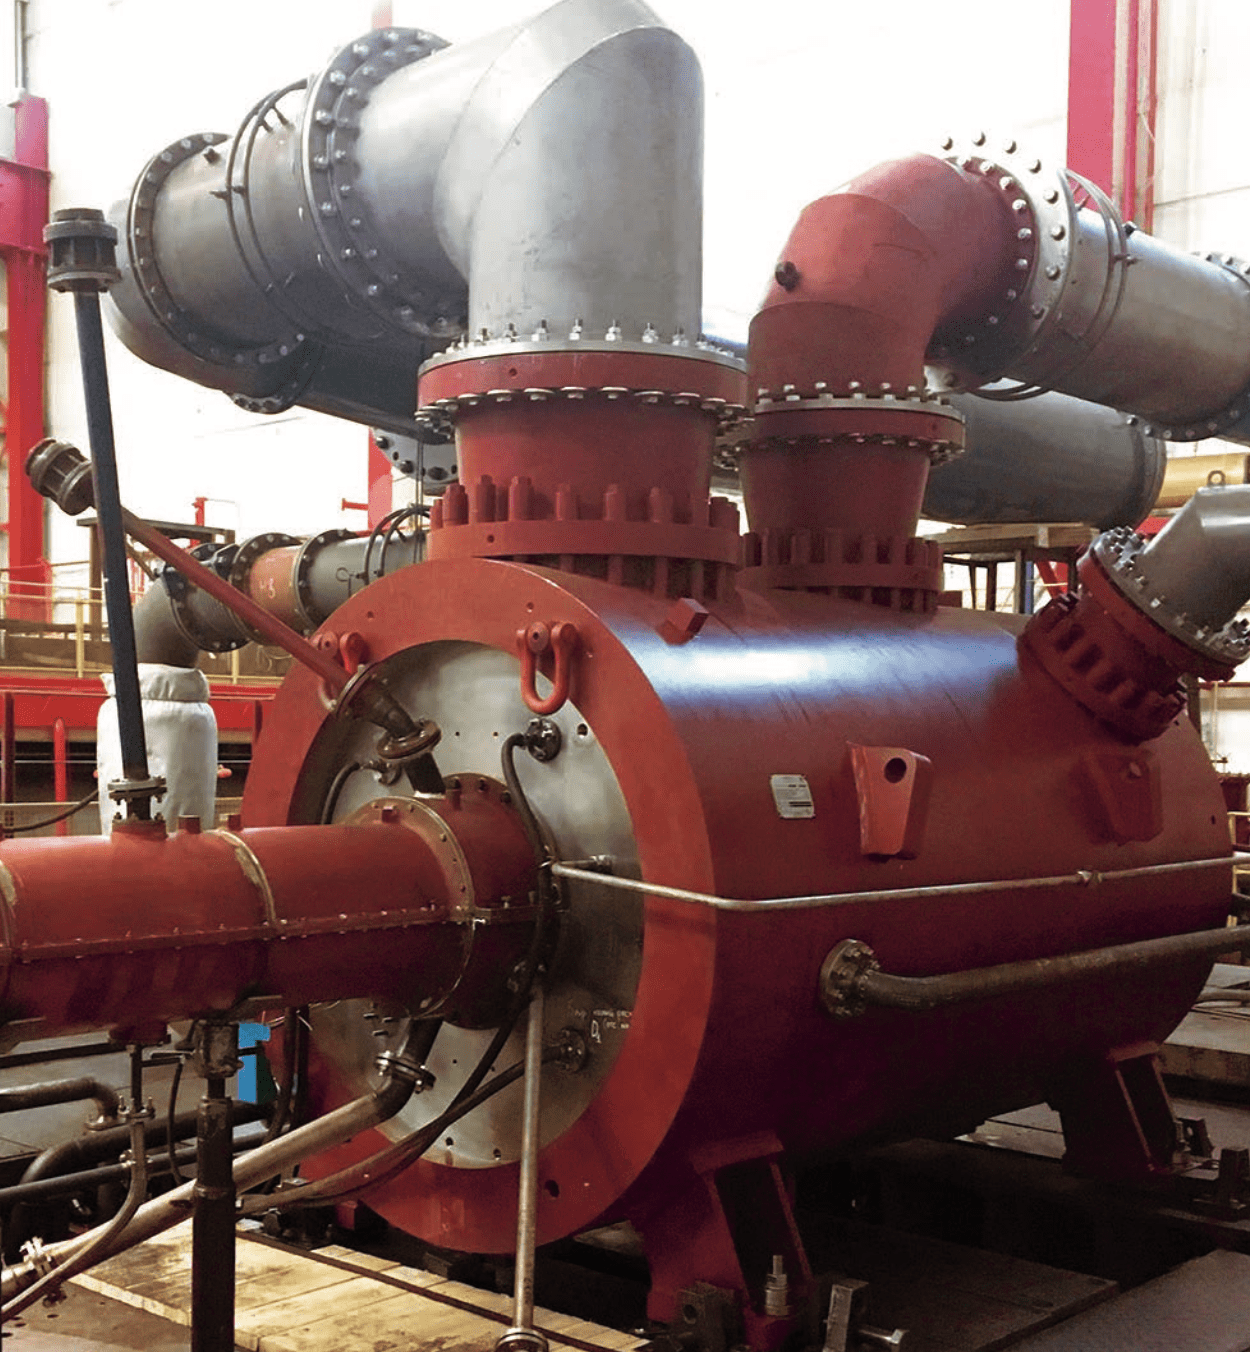
За последние пять лет в России введены в действие несколько заводов по сжижению природного газа. На всех заводах применяются центробежные компрессоры (ЦБК), работающие как в качестве основного, так и в качестве вспомогательного оборудования в технологической линии получения сжиженного природного газа (СПГ). В основном используются технологии сжижения зарубежных производителей, ориентированные на импортное оборудование. Впервые в России в 2017 г. было принято решение работать на отечественном динамическом оборудовании ЦБК К905−71−1С производства АО «РЭП Холдинг» (рис. 1). Применение компрессора дало возможность развития отечественного турбокомпрессоростроения и выполнения программы импортозамещения для дальнейших проектов заводов СПГ на отечественных технологиях.
Проектирование опытного образца ЦБК смешанного хладагента выявило ряд недостатков такого типа компрессоров. Проблемы проектирования проточной части ЦБК возникали, прежде всего, из-за недостаточного понимания технологии сжижения природного газа, а также отсутствия опыта экспериментально-исследовательских работ по модельным ступеням рабочих колес. Если для нагнетателя природного газа (ПГ) основная задача — сжатие и перемещение газа по магистральным газопроводам, то для компрессоров СПГ — сжатие холодильного рабочего тела в холодильном замкнутом цикле, в котором начальные условия на входе в компрессор зависят от давления и температуры кипения хладагента. А они, в свою очередь, от дросселирования, температуры и давления конденсации. Следовательно, выбор оптимального режима работы ЦБК зависит не только от начальных условий, но и от холодильного коэффициента всей холодильной установки.
Основные технологии получения СПГ
В настоящее время распространены несколько технологий получения СПГ [1]: SMR — цикл со смешанным хладагентом (СХА); C3MR — процесс с предварительным пропановым охлаждением и основным циклом СХА; АР-Х — технологический процесс C3MR, при котором СПГ переохлаждается не СХА, а простой и эффективной системой азотного детандера; DMR — процесс с предварительным двухуровневым циклом на первом СХА и основным детандерно-дроссельным циклом на втором СХА; MFC — процесс с предварительным двухуровневым циклом на первом СХА и двумя дроссельными циклами на СХА (рис. 2).
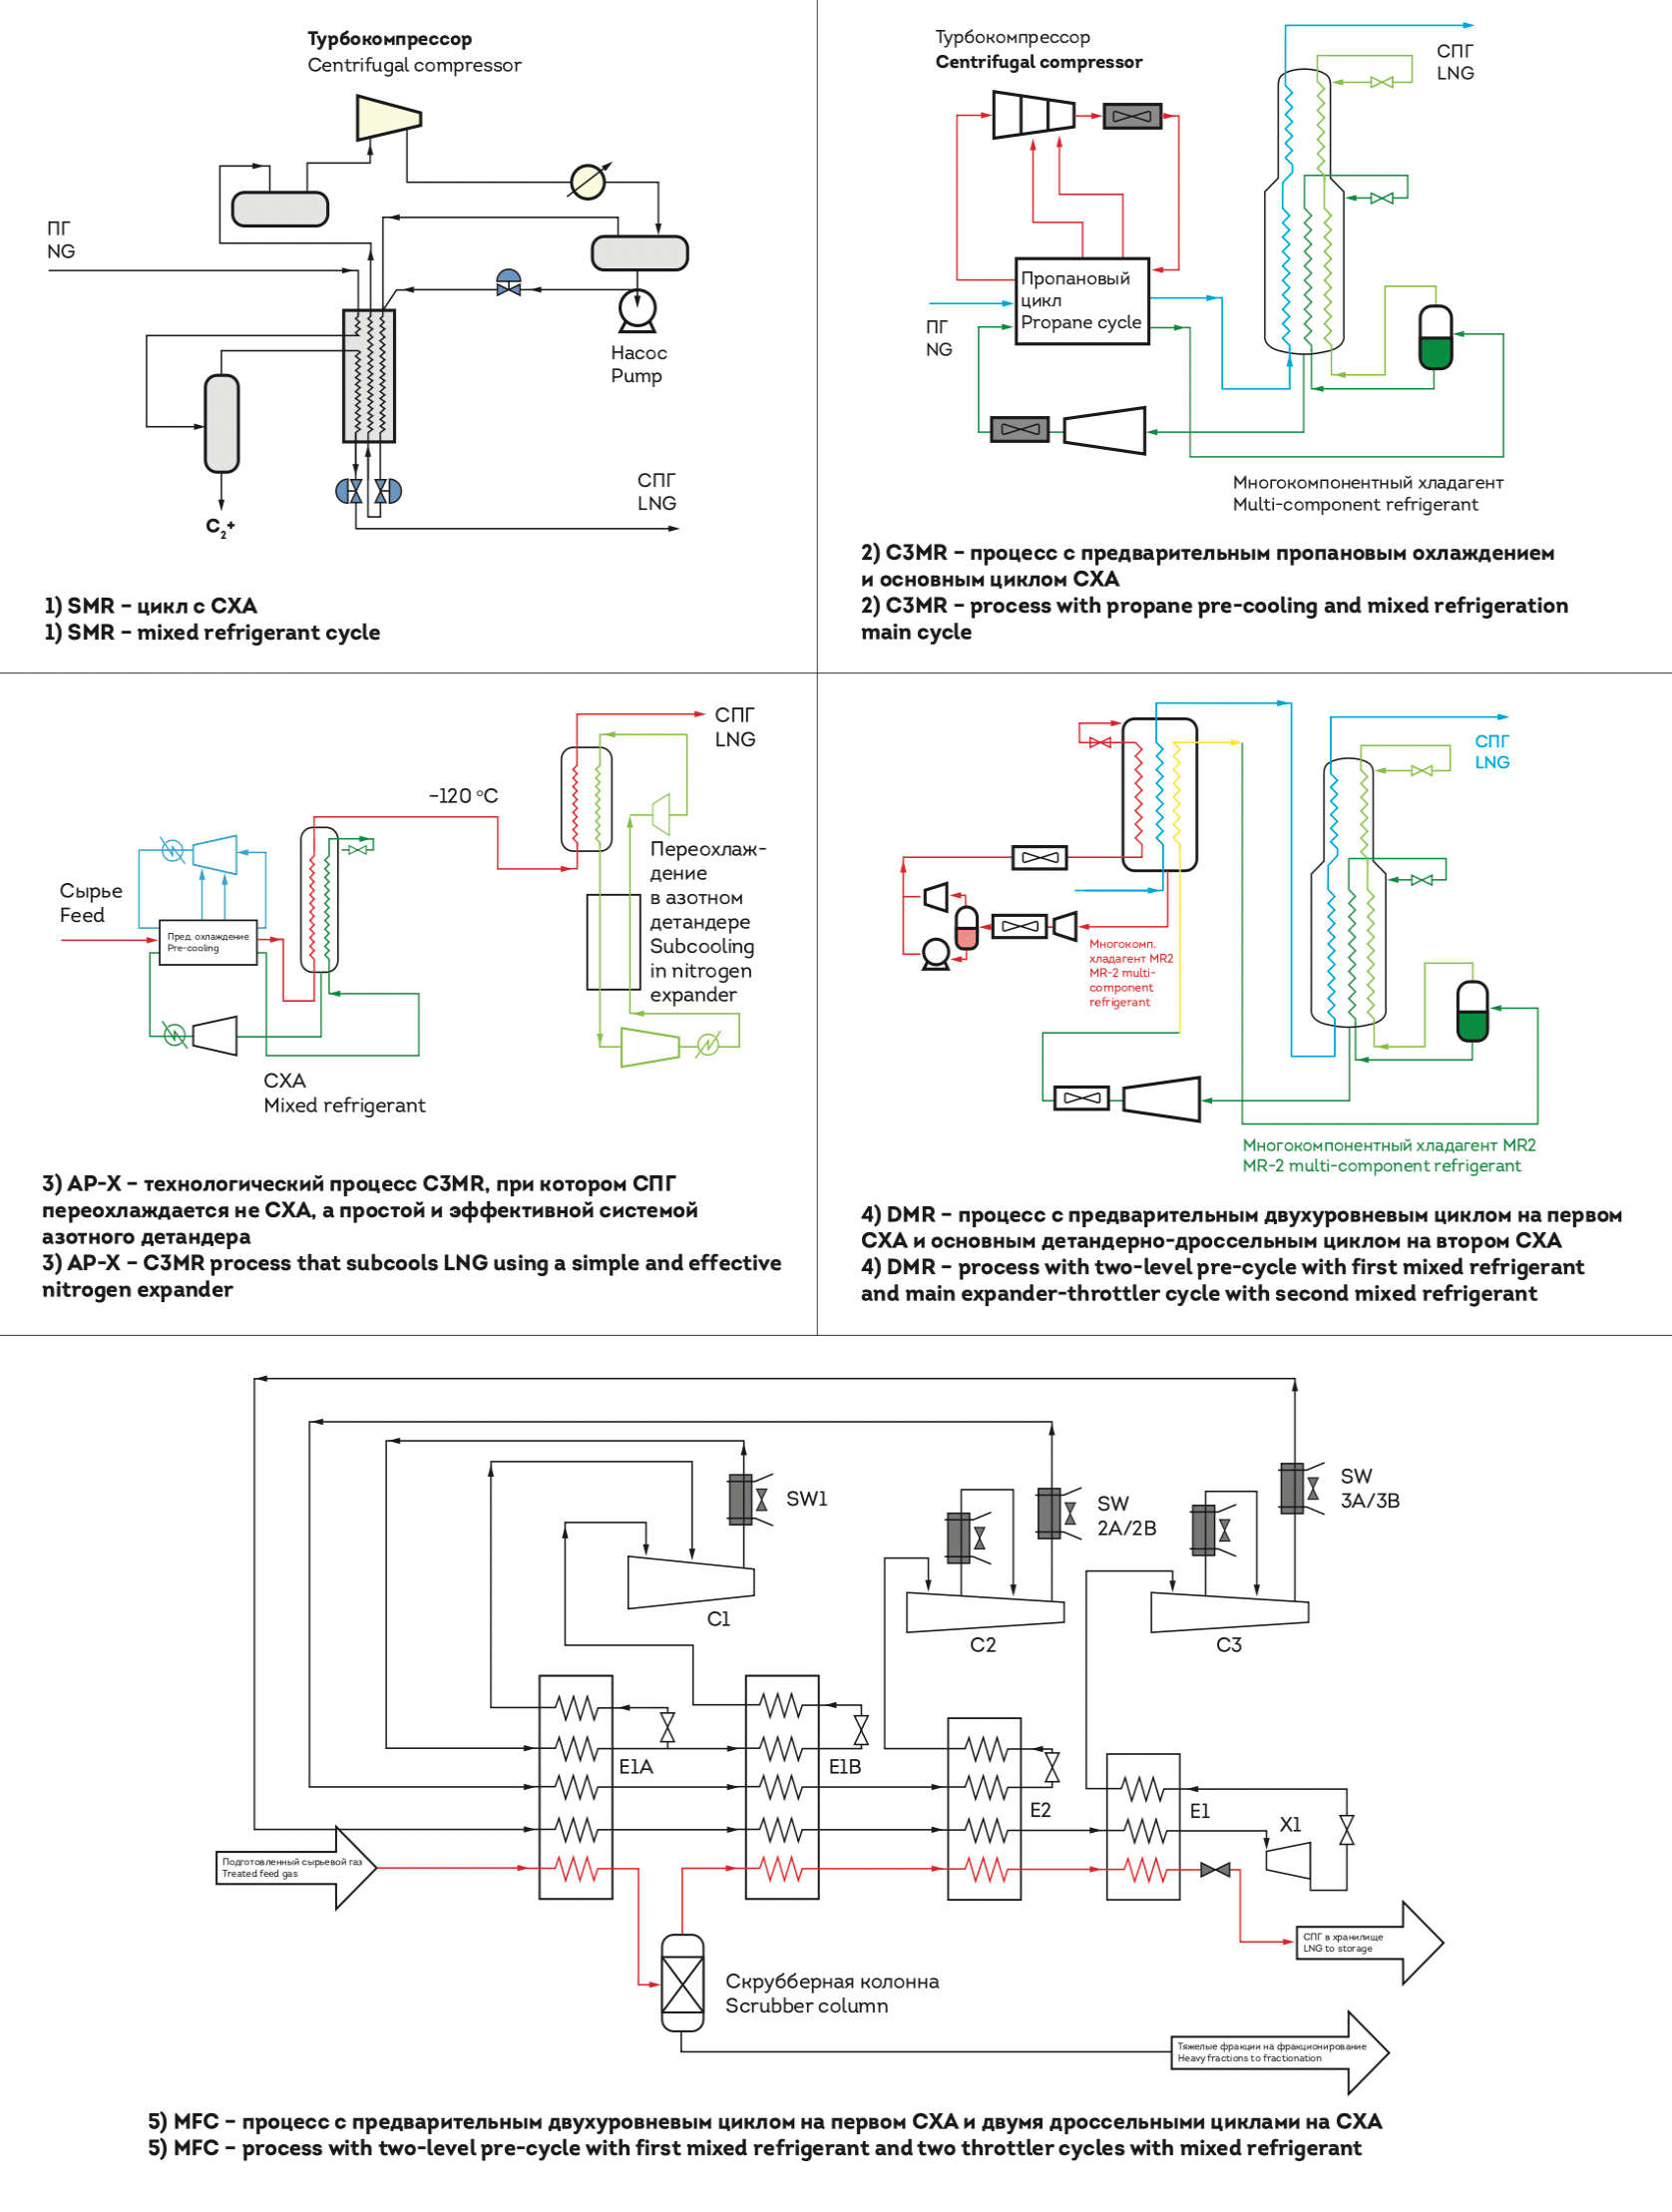
При исследовании холодильных циклов представленных выше технологий возможно обнаружение влияния характерных параметров (температура кипения и давление) на выбор проточных частей центробежных компрессоров. Например, увеличение давления конденсации приводит к повышению ее температуры в области влажного пара на тепловой диаграмме и повышению температуры переохлаждения жидкой фракции смешанного хладагента перед дроссельным вентилем.
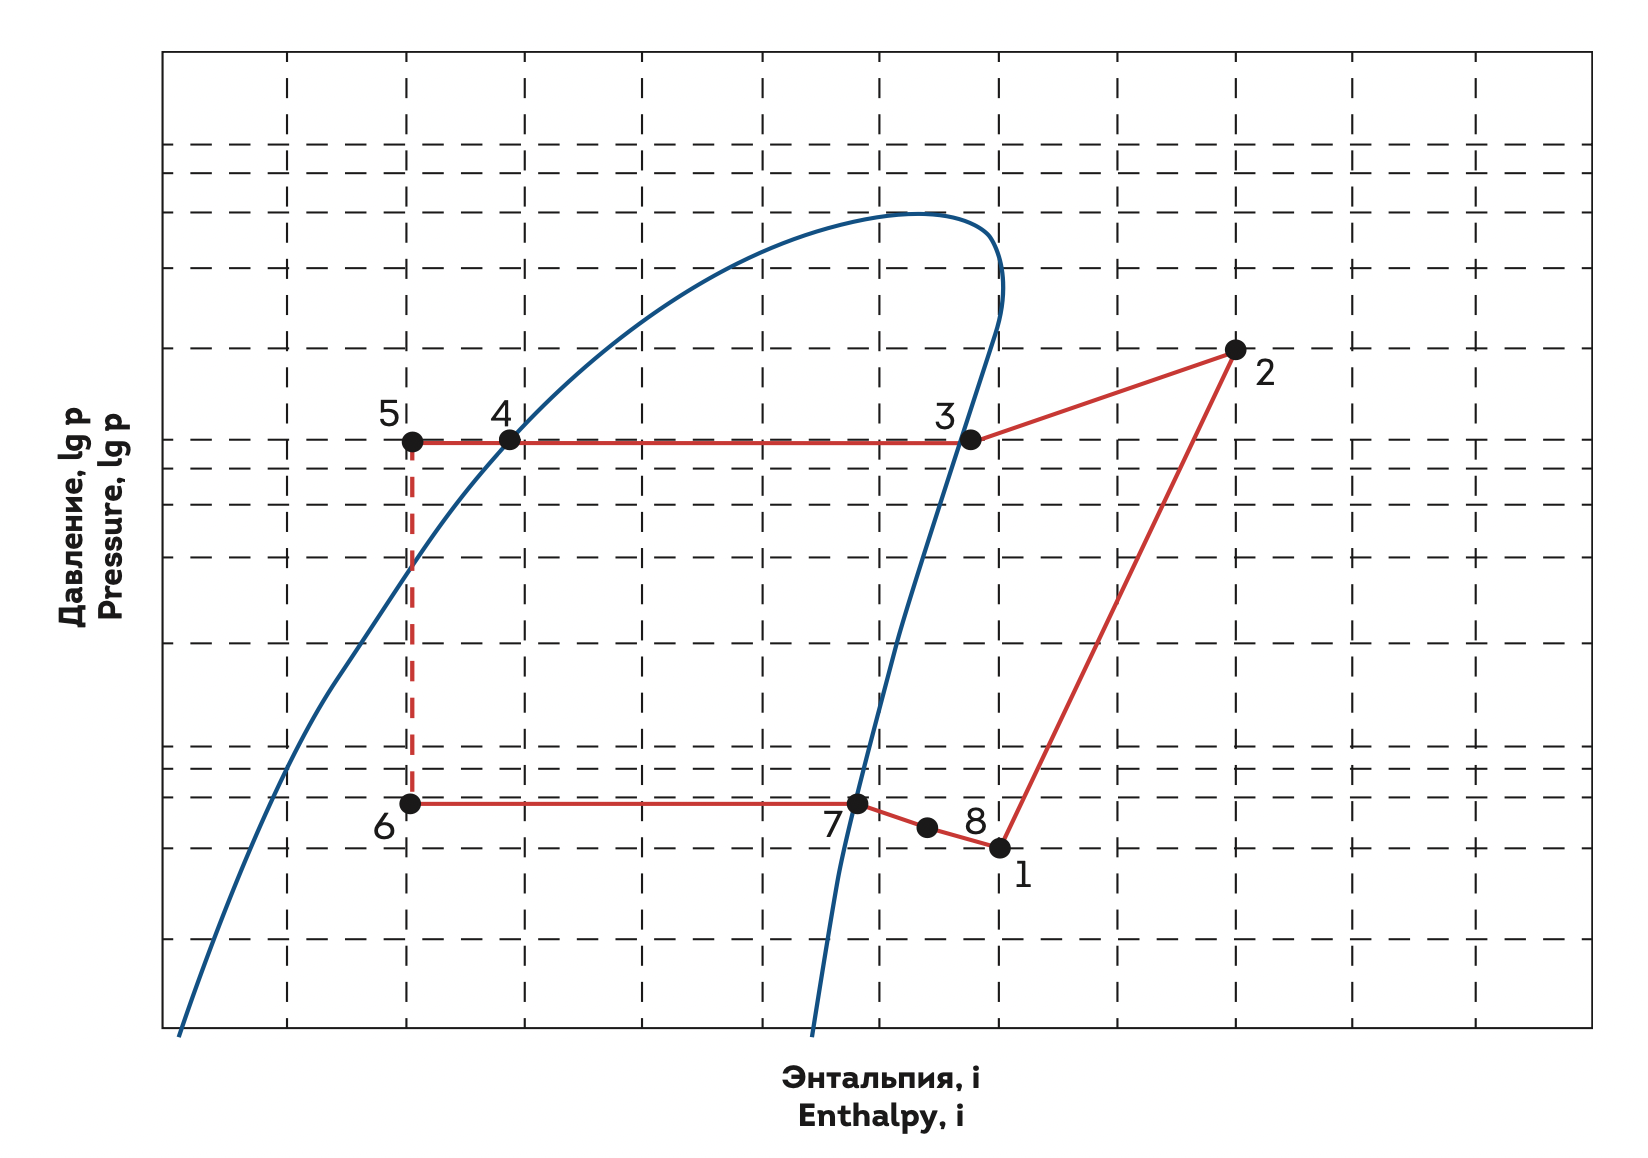
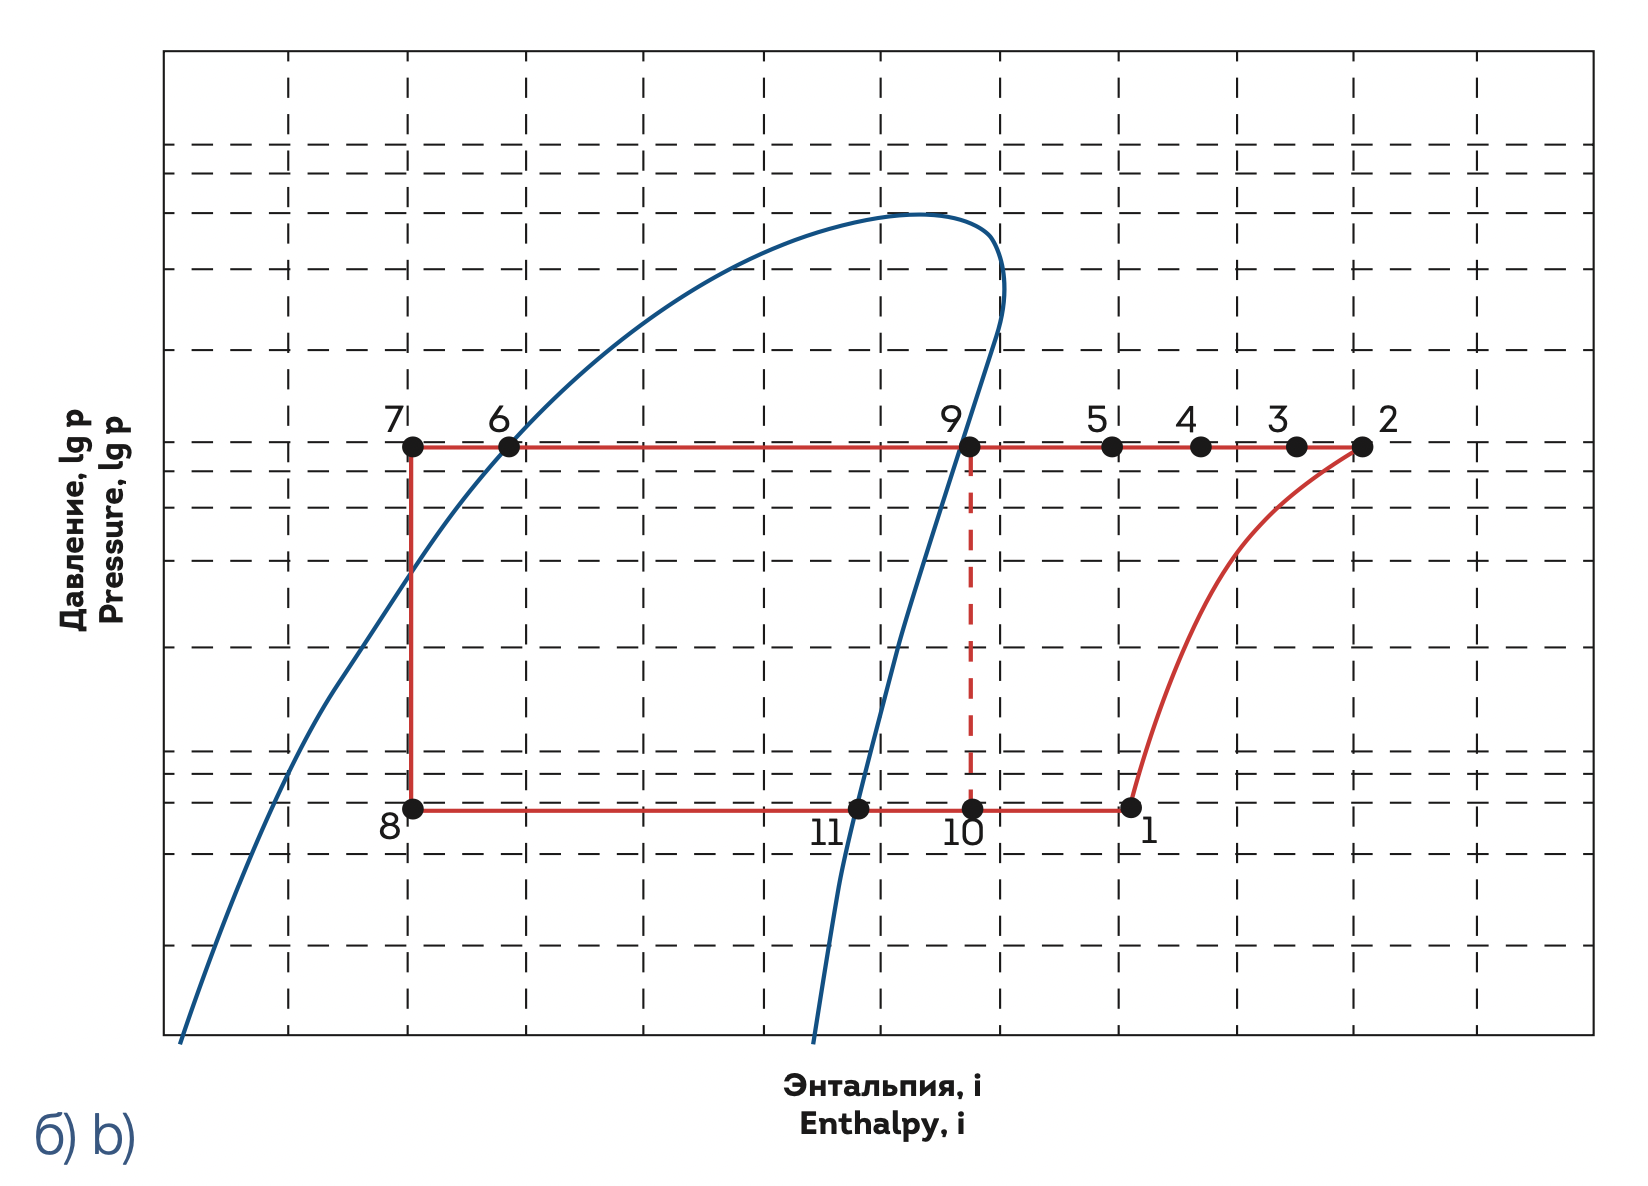
Рассмотрим холодильные циклы [2] указанных технологий по тепловой диаграмме. Наиболее часто применяемая технология SMR — цикл с СХА. Термодинамический цикл показан на рис. 3.
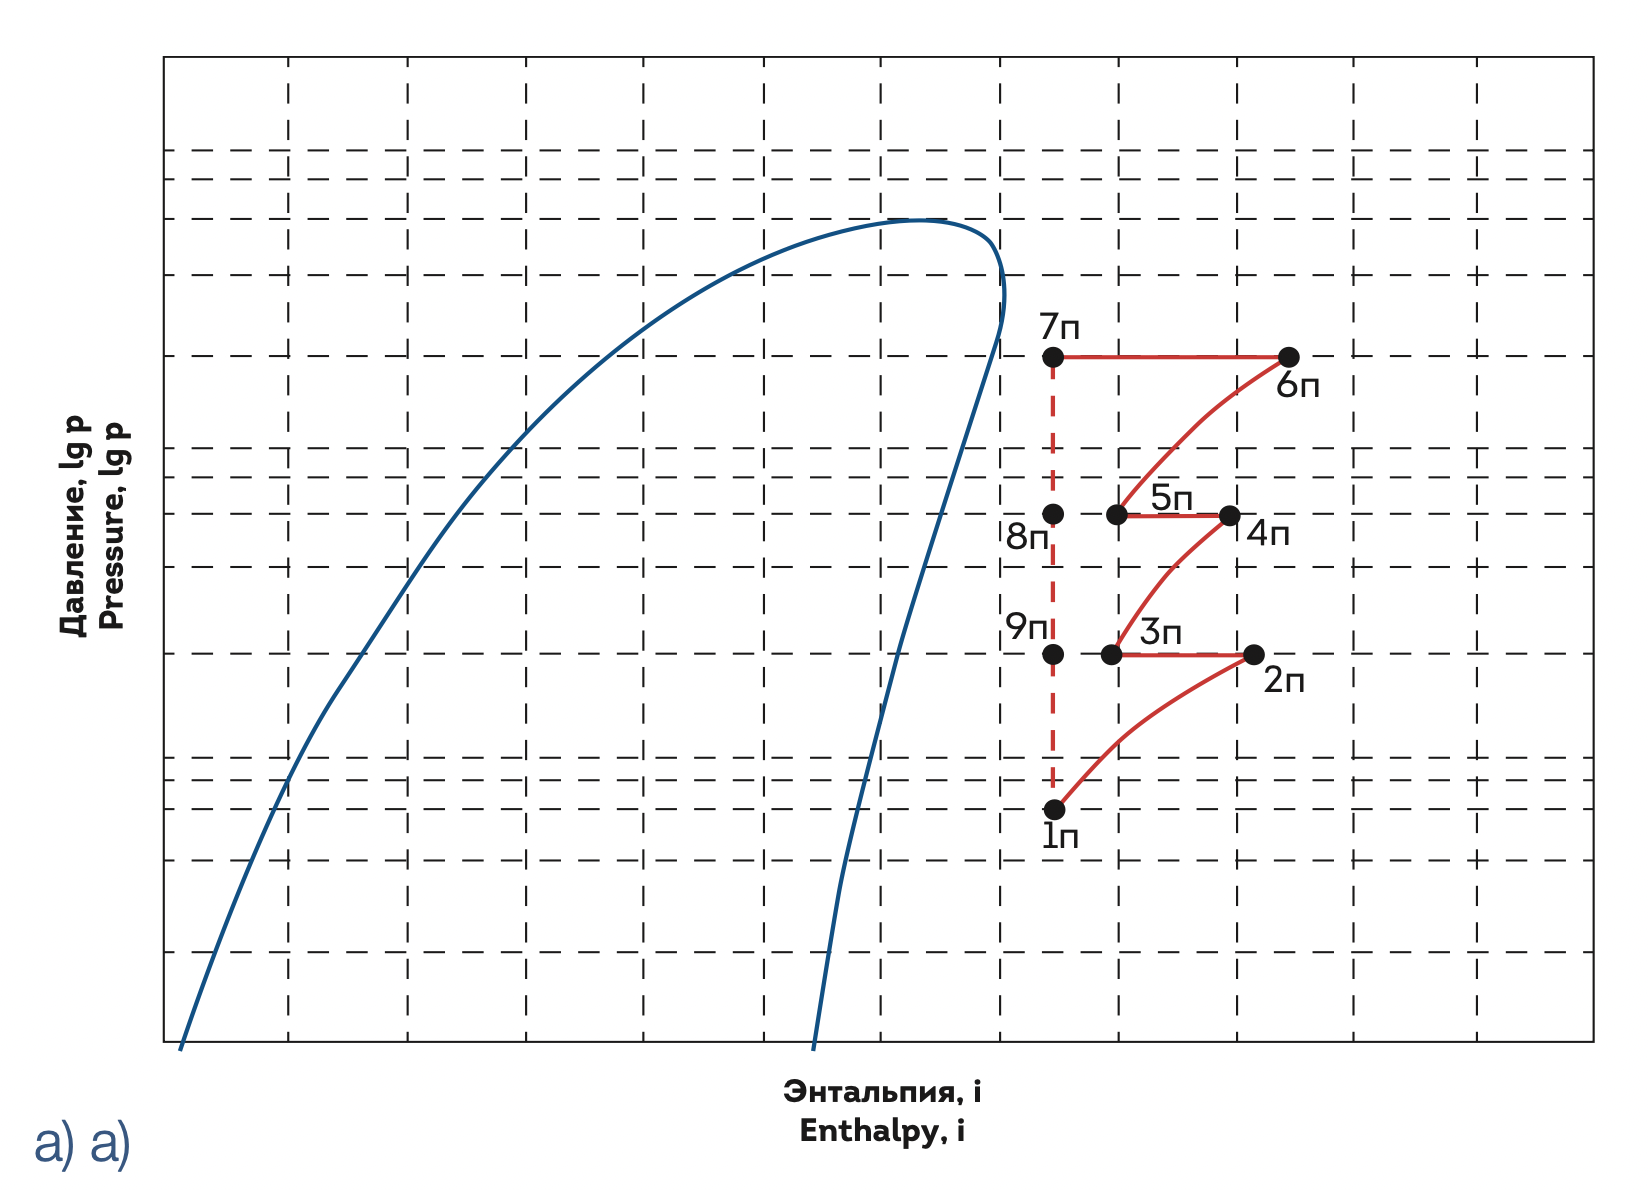
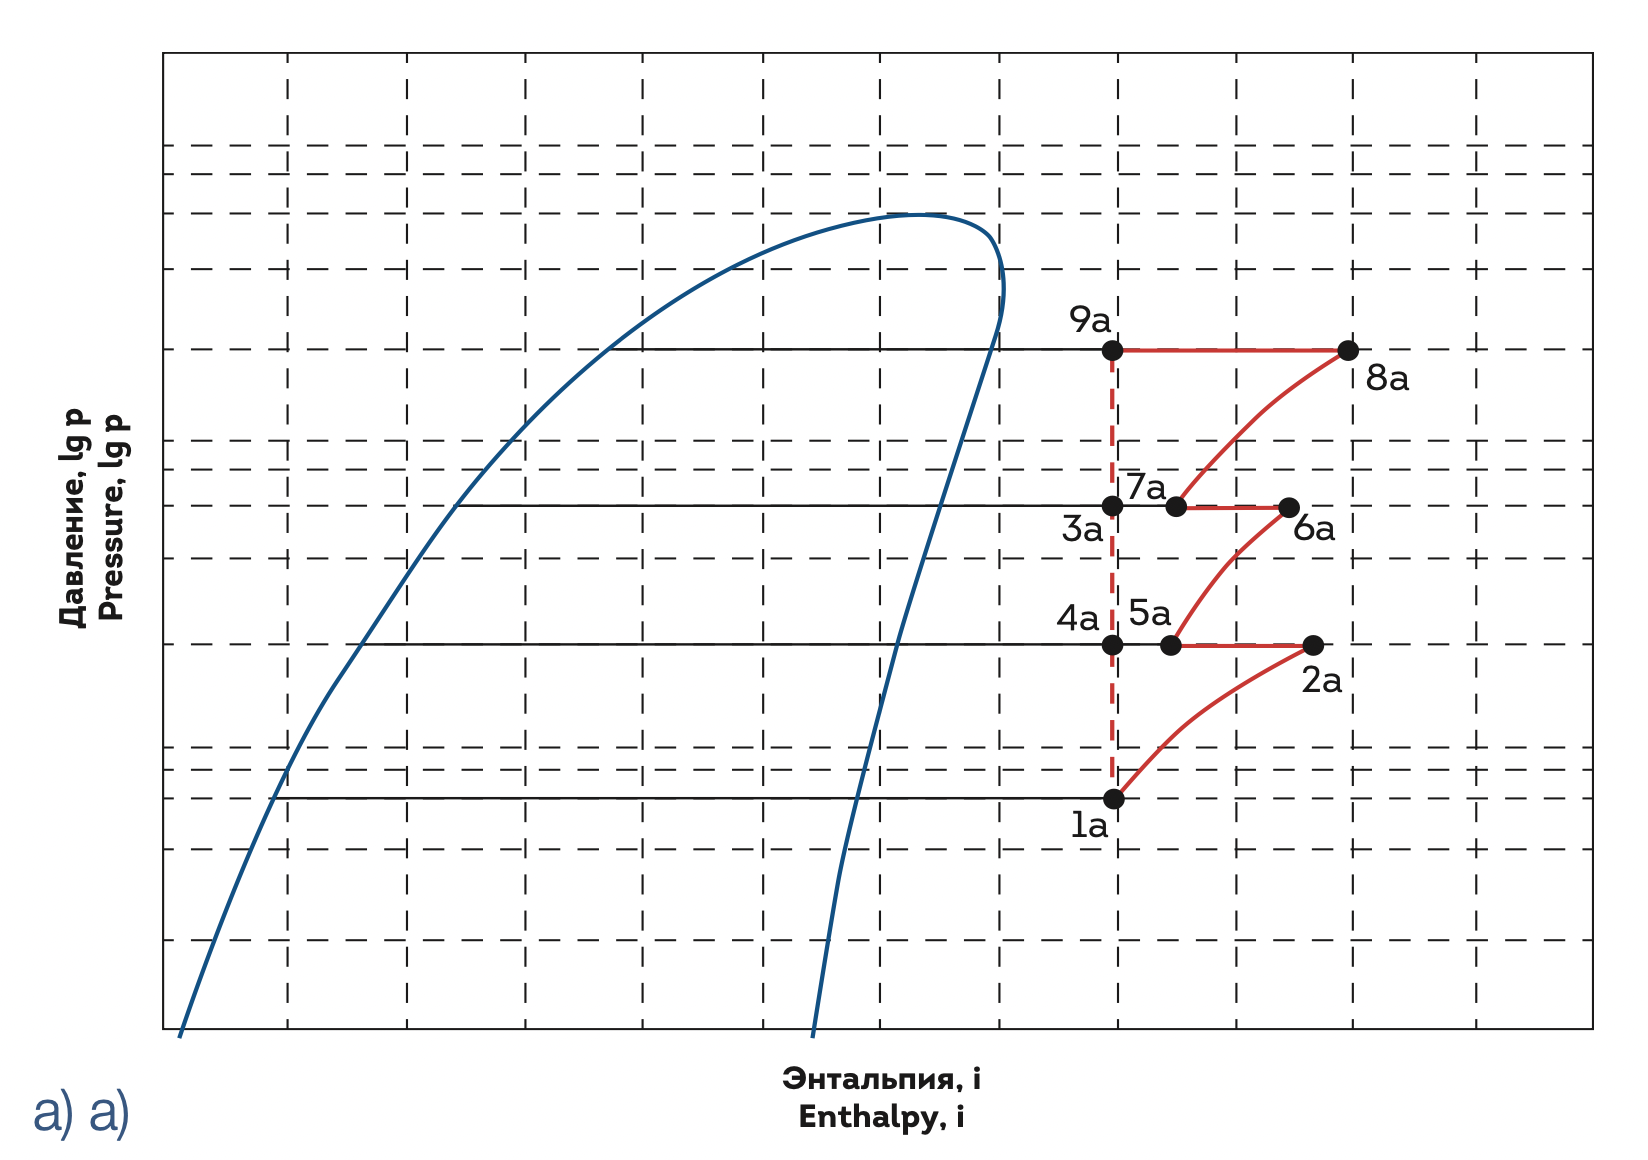
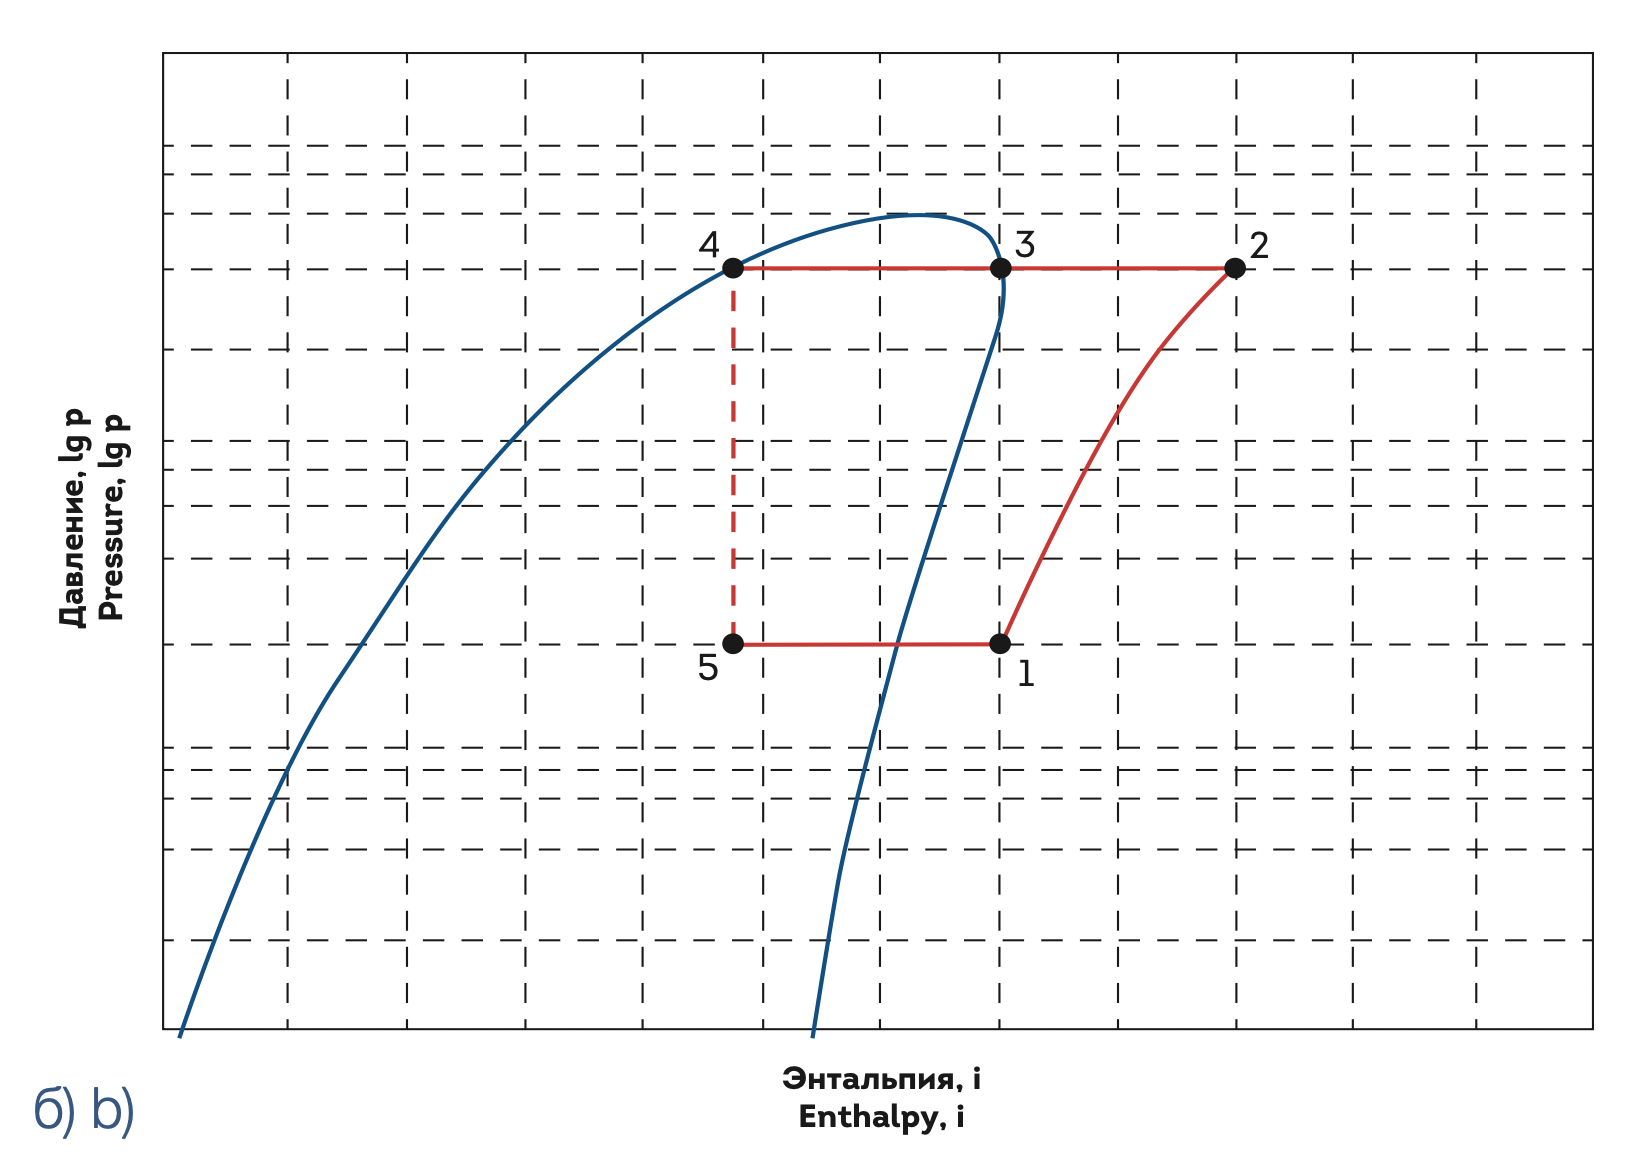
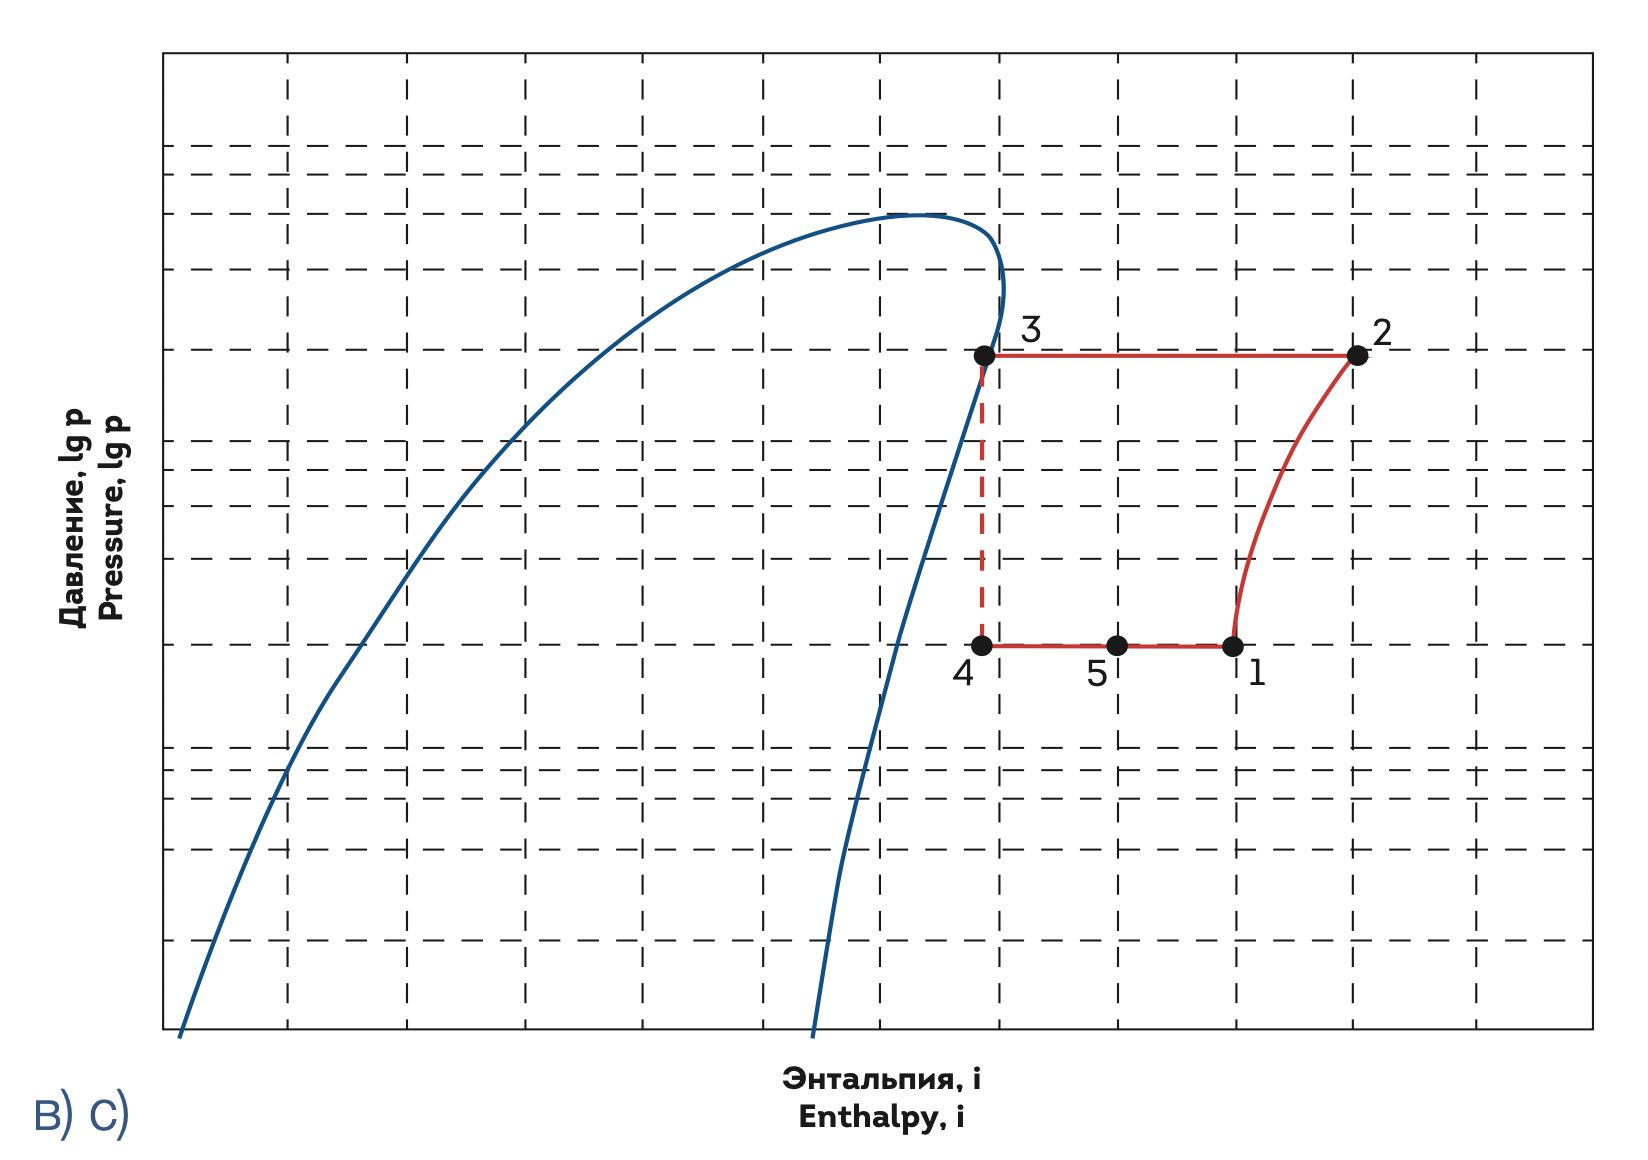
Следующий по распространенности C3MR — процесс с предварительным пропановым охлаждением и основным циклом СХА. На рис. 4а, б представлен двухкаскадный холодильный цикл, состоящий из пропанового и многокомпонентного циклов. Последним в списке находится холодильный цикл AP-X с азотным детандером (рис. 5). В данной технологии участвуют три каскада: первый каскад — в процессе предварительного охлаждения (рис. 5а); второй — простой холодильный цикл с однократным дросселированием жидкой фракции смешанного хладагента (рис. 5б); третий каскад — с пропановым детандером (рис. 5в).
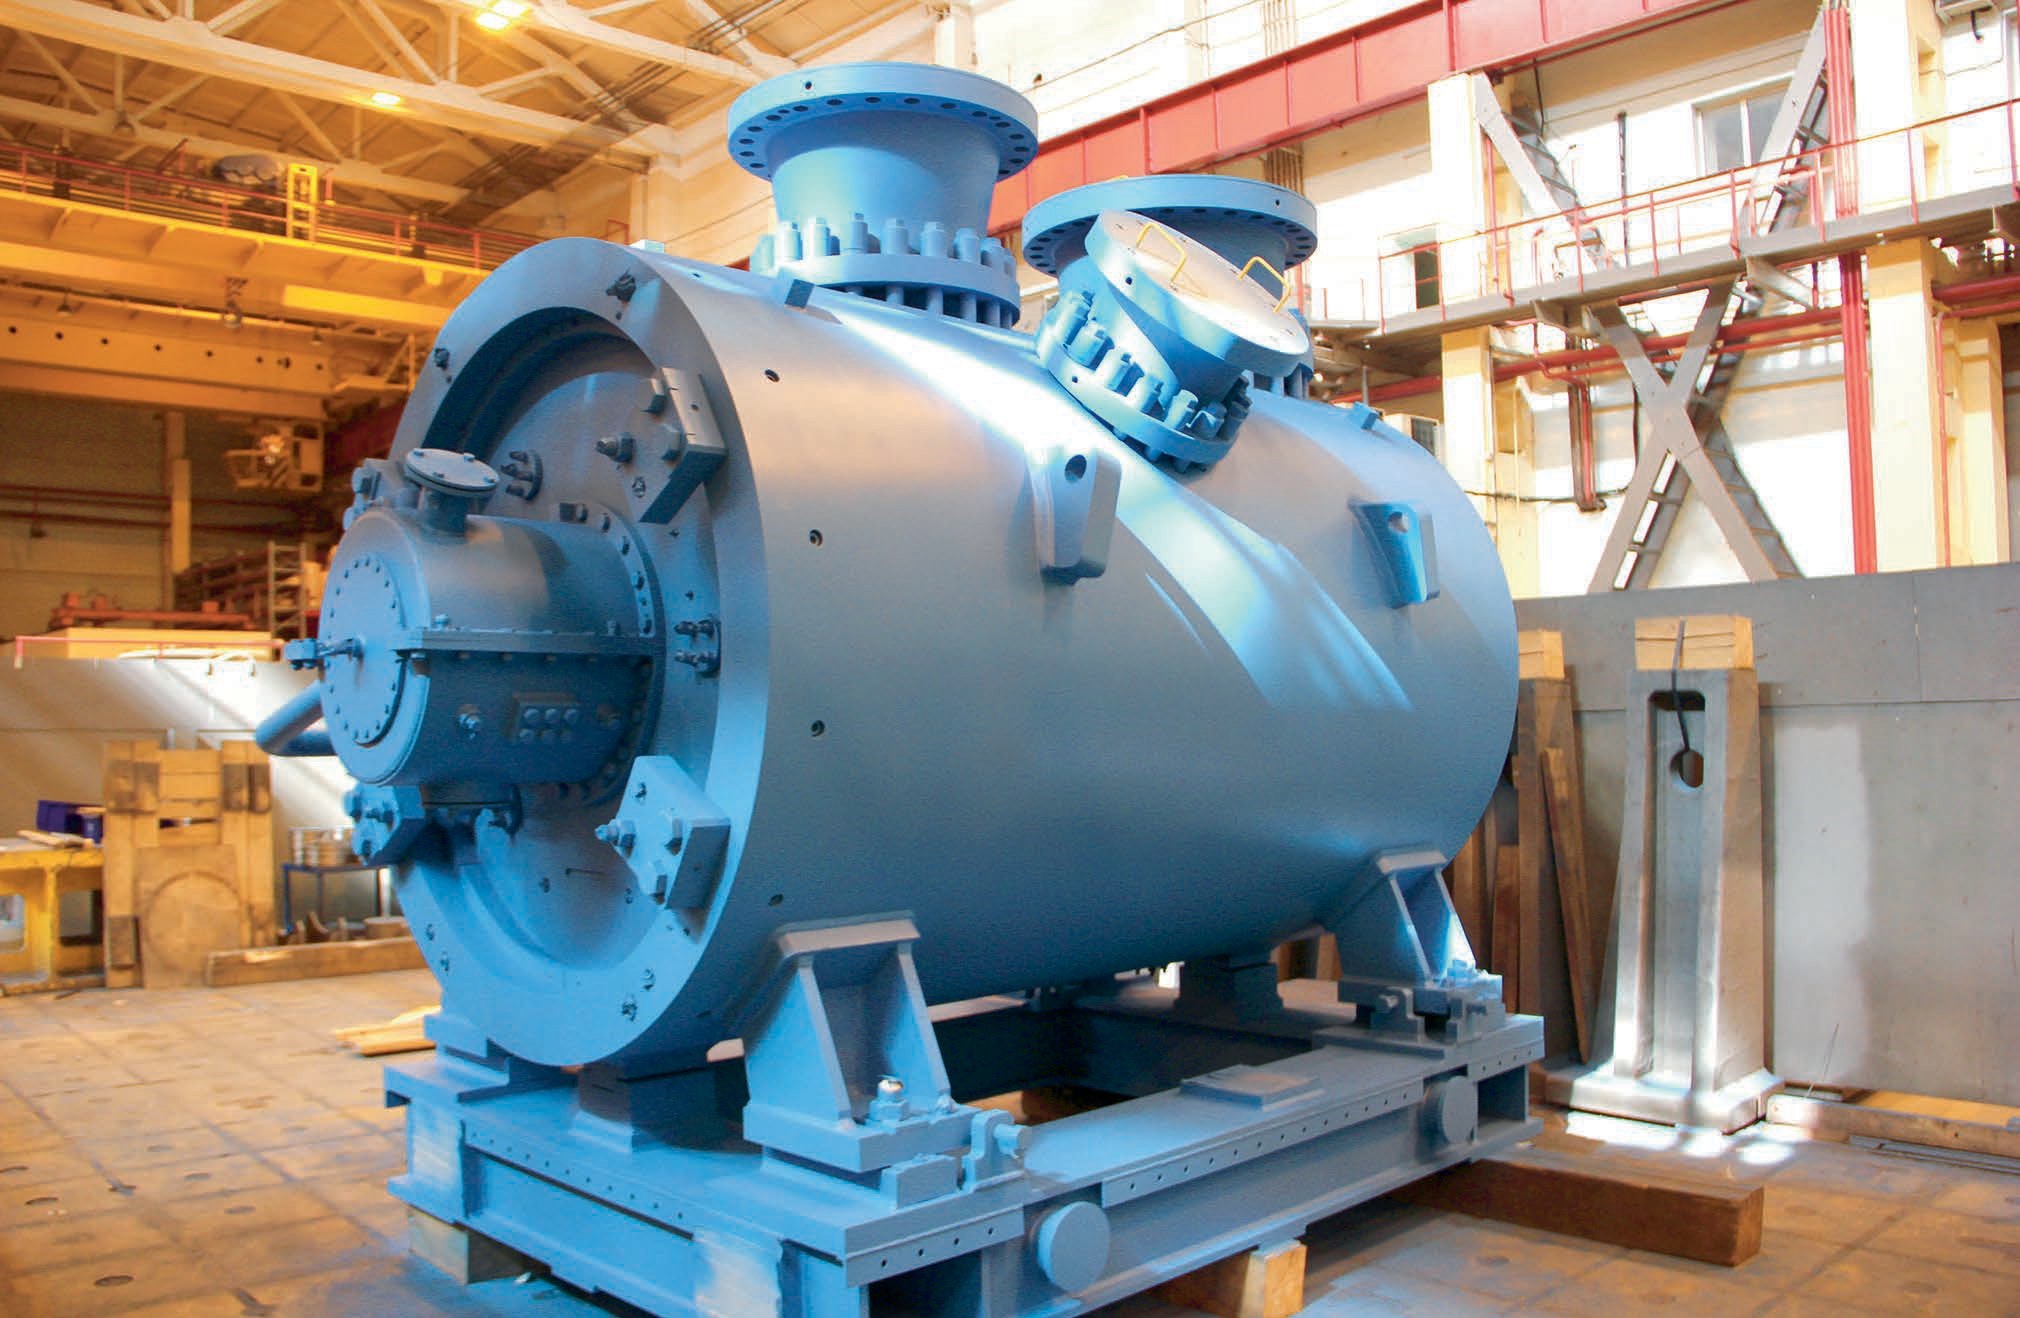
Оставшиеся две технологии DMR и MFC используют аналогичные представленным выше холодильные циклы, но в более сложных взаимодействиях и каскадах. Из всех технологий самая распространенная и простая — SMR — цикл с СХА. Компания «РЭП Холдинг» спроектировала, изготовила и поставила центробежный компрессор К905−71−1С (рис. 6). Это один из первых в России компрессоров смешанного хладагента. Первая секция содержит четыре ступени сжатия, вторая — три. Корпус — типа «баррель». Газ после сжатия в первой секции охлаждается в промежуточном газоохладителе. Герметичность цилиндра компрессора обеспечивается с помощью «сухих» газодинамических уплотнений. Опорный и опорно-упорный подшипники компрессора — масляные.
Опыт АО «РЭП Холдинг» при проектировании ЦБК К905−71−1С
При выборе новой проточной части ЦБК обычно полагаются на опыт существующих подобных проточных частей. В случае отсутствия таковых следует строго придерживаться критериев подобий, включающих полное подобие процессов сжатия, либо приближенное моделирование. Известно, что при полном подобии процессов сжатия обеспечивается равенство двух критериев — чисел Эйлера Eu и показателя степени m при политропном процессе [3]. Для этого необходимо выполнение трех условий, определяющих политропный КПД ηпол, коэффициент расхода φ2r, коэффициент изменения удельного объема kvk: ηпол=η′пол; ϕ2r=ϕ′2r; kvk=k′vk.
При приближенном подобии значения показателей степени натуры и модели различны, но значения коэффициента изменения удельного объема газа kvk = k’vk равны. Полагая, что различие между Eu и Eu' не велико или эти числа достаточно большие и течение автомодельно, тогда:
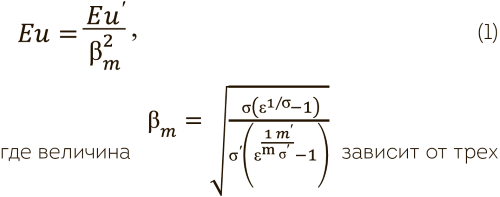
параметров: ε, m и m′. Если ε мало отличается от 1,0, то βm≈√m′/m При m>m′ величина βm возрастает с ростом ε и наоборот.
Эквивалентная частота вращения ротора ЦБК при приближенном подобии определяется таким образом:
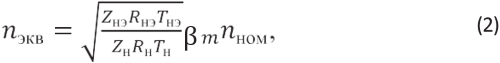
где Zнэ, Rнэ, Tнэ — коэффициент сжимаемости, газовая постоянная и температура соответственно модельного газа; Zн, Rн, Tн — коэффициент сжимаемости, газовая постоянная и температура соответственно реального газа; nном — номинальная частота вращения ротора на газе.
Газодинамические испытания ЦБК проводятся в целях подтверждения расчетных параметров проточных частей на номинальном режиме и соответствия газодинамических характеристик требованиям технического задания или технических условий, а также накопления опытных данных для создания новых компрессоров. В настоящее время газодинамические испытания осуществляются по утвержденным программами методикам, основанным на международных регламентах и стандартах испытаний компрессоров и эксгаустеров. Так, например, широко известный стандарт ASME PTC 10 (США) [3] позволяет производить испытания в условиях, которые невозможно реально обеспечить на стенде предприятия. В этом стандарте отсутствуют указания на методику приведения опытных результатов к гарантийным условиям, а в случае, когда речь идет о подобиях процессов сжатия в неохлаждаемых проточных частях реальных газов и испытаний этих проточных частей на воздухе на открытом контуре, никаких четких указаний не следует. Имеются некоторые рекомендации по измерениям давления и температуры сжимаемой среды по полным параметрам, однако, как правило, при испытаниях эти измерения проводятся на всасывающем и нагнетательном трубопроводах, где скорости газа настолько малы, что достаточно измерять статические параметры. В ASME PTC 10 некорректно учитывается время прогрева ЦБК во время выхода компрессора на установившийся режим,
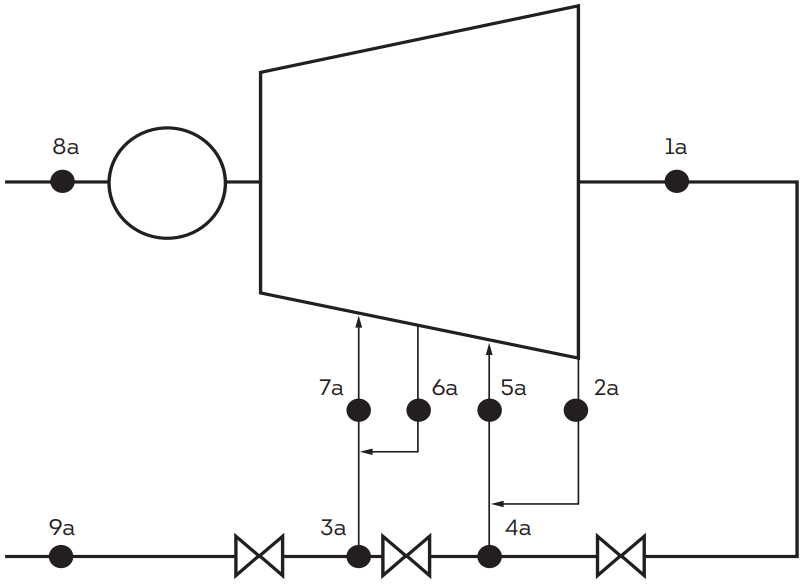
Международный стандарт ISO-5389 «Турбокомпрессоры — правила опытной проверки эксплуатационных качеств» [4] служит базовым регламентом для испытаний ЦБК на стенде предприятий. Стандарт охватывает области испытаний ЦБК на реальном газе и газе, близком к совершенному, а также позволяет пересчитывать полученные опытные данные на гарантийные и другие условия работы ЦБК. В документе указываются методы, учитывающие реальность газов и отклонения чисел Маха и Рейнольдса при пересчете газодинамических характеристик. В стандарте приведены примеры пересчета газодинамических характеристик ЦБК при различных условиях испытаний и разных газах. В этом случае необходимо определиться с возможностью стенда, который позволит провести испытания ЦБК либо на замкнутом контуре в условиях, близких к реальным, либо провести испытания на открытом контуре на воздухе. В основном испытания ЦБК природного газа осуществляются на открытом контуре на атмосферном воздухе, следовательно, на эквивалентных частотах вращения ротора ЦБК nэкв ниже, чем номинальные рабочие частоты вращения nном. При этом проблемы прочности рабочих колес не возникают из-за низких окружных скоростей, вопрос только в обеспечении подобий течений в натурных и эквивалентных условиях,
Эквивалентная частота вращения ротора ЦБК может быть и выше, чем номинальная частота вращения ротора на реальном газе. В случае если nэкв > nном, то требуется проверка допустимости работы на эквивалентных скоростях по условиям прочности рабочих колес. Эти вопросы возможно решить с помощью замкнутого контура на модельном газе, например, СО2 или хладагенте R134a, который можно при давлении, близком к атмосферному, полагать совершенным газом. Тем не менее стоимость испытаний на замкнутом контуре гораздо выше, чем при воздушных испытаниях, поэтому вопрос о создании того или иного стенда должен решаться отдельно в каждом конкретном случае и при определенном финансировании.
Возможности заводского стенда не позволили испытать ЦБК на замкнутом контуре на модельном газе. Поэтому испытание проводилось при рабочих частотах вращения ротора, соответствующих номинальной частоте вращения (nном = 6200 об/мин). Конечно, эта частота вращения не соответствует эквивалентной частоте вращения ротора nэкв из-за условий прочности рабочих колес. При этом нарушаются условия газодинамического подобия, следовательно, полученные газодинамические характеристики не соответствовали реальности. Эти критерии и определяют условия проведения газодинамических испытаний на замкнутом контуре.
Для обеспечения приближенного моделирования при пересчете газодинамических характеристик с воздуха на реальный газ (смешанный хладагент) можно прибегнуть к следующему способу, заключающемуся в пересчете газодинамических характеристик при разных частотах вращения ротора на сходственных режимах ϕ2r = ϕ′2r и предположении равенства политропных КПД ηпол = η′пол. Получив на воздухе на номинальных оборотах nном газодинамические характеристики,
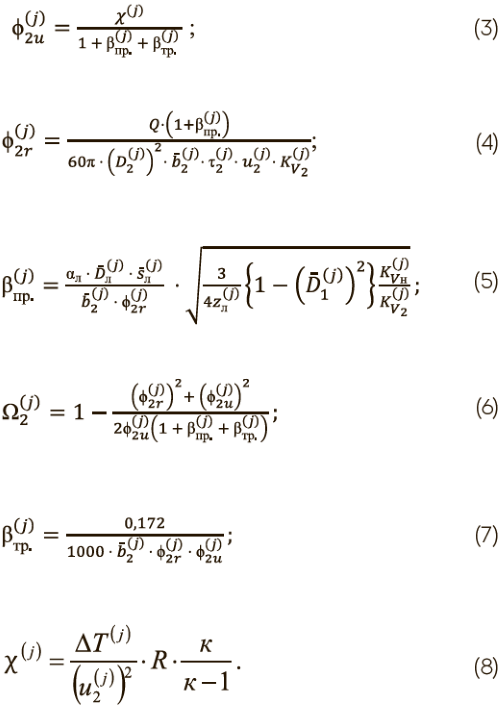
Обозначения приняты как в работе [5]. Имея безразмерные характеристики, полученные при испытании на воздухе на рабочих оборотах, пересчитав их на условия реального газа по формулам, указанным в исследовании [5], получим размерные характеристики ЦБК на смешанном хладагенте.
При пересчете газодинамических характеристик, полученных на воздухе при эквивалентной частоте вращения ротора, принятой равной номинальной частоте вращения ротора nэкв = nном, определяются характеристики ЦБК при частоте вращения ротора, соответствующие:
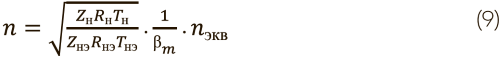
Далее необходимо пересчитать получившиеся газодинамические характеристики на частоте вращения ротора n на номинальную частоту вращения ротора nном по формулам:
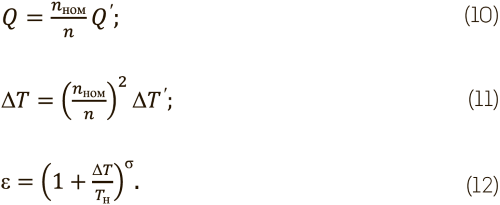
Таким образом, применяя основные критерии подобия и методы пересчета газодинамических характеристик, имеем возможность получить параметры компрессора на номинальной частоте вращения ротора и на условиях технического задания. Именно такой способ пересчета характеристик, полученных при испытании на воздухе при условии, когда nэкв > nном, применен для ЦБК К905−71−1С.
При производстве данного агрегата по требованию заказчика все цельнофрезерованные пространственные рабочие колеса отдельно подвергались разгонным испытаниям на специальном стенде. Материал колес 12Х2ГМФБРЧА КП 75
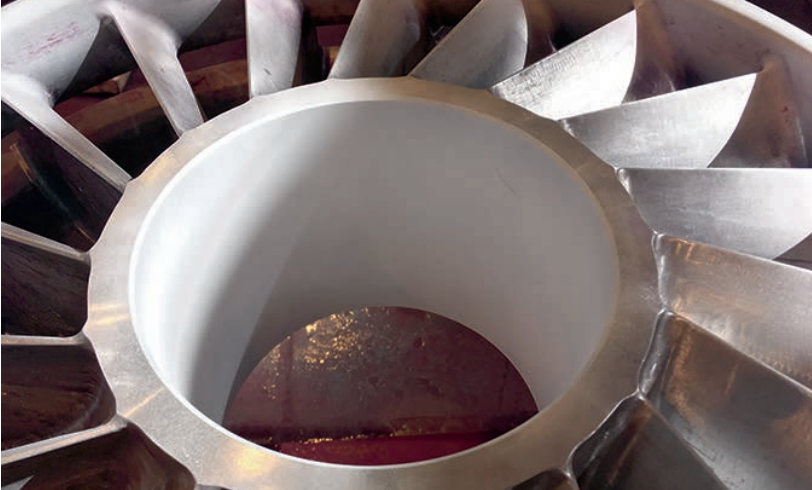
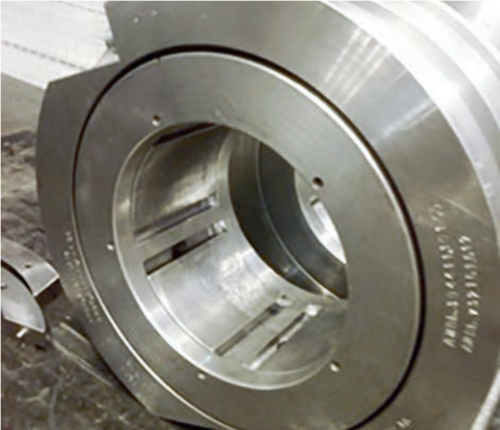
После разгонных испытаний каких-либо заметных отклонений в состоянии колес не выявлено. В конструкции компрессора применены виброустойчивые опорные подшипники скольжения сегментного типа с плавающим сепаратором (рис. 8), обладающие повышенной демпфирующей способностью [6].
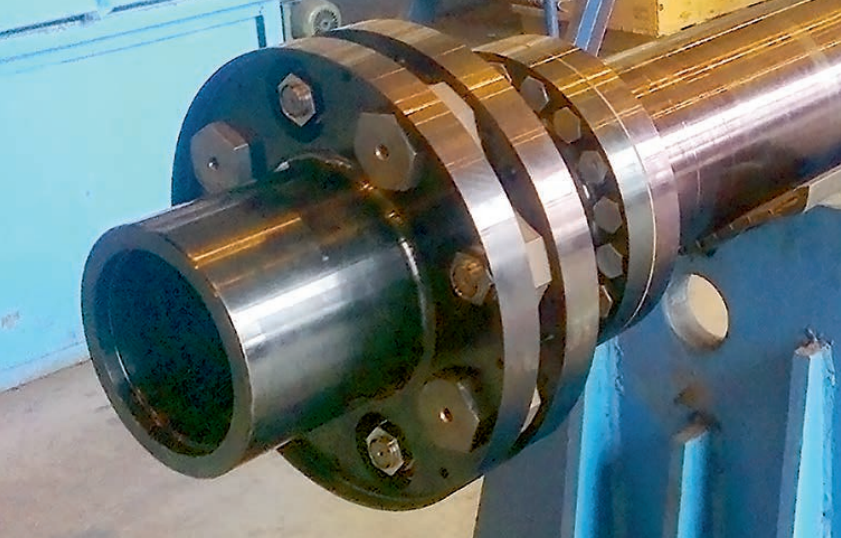
Для соединения турбины с компрессором разработана сухая пластинчатая муфта (рис. 9).
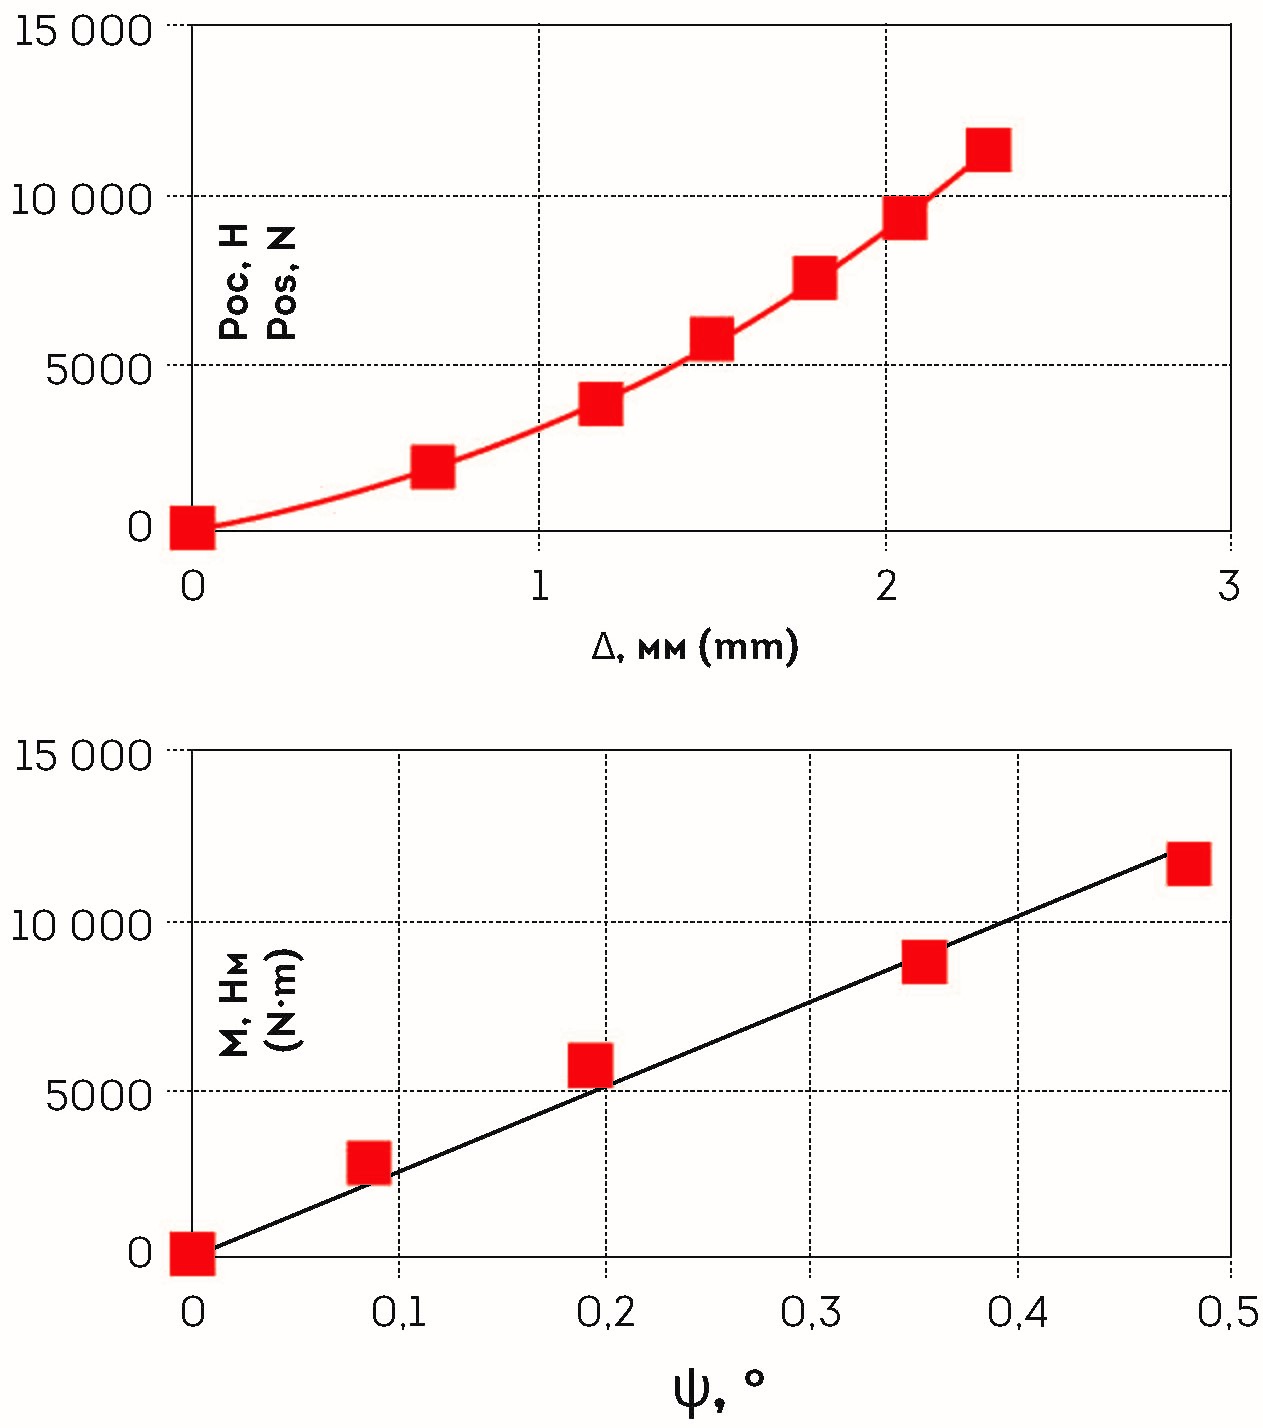
Экспериментально полученные характеристики осевой и угловой жесткости муфты представлены на рис. 10.
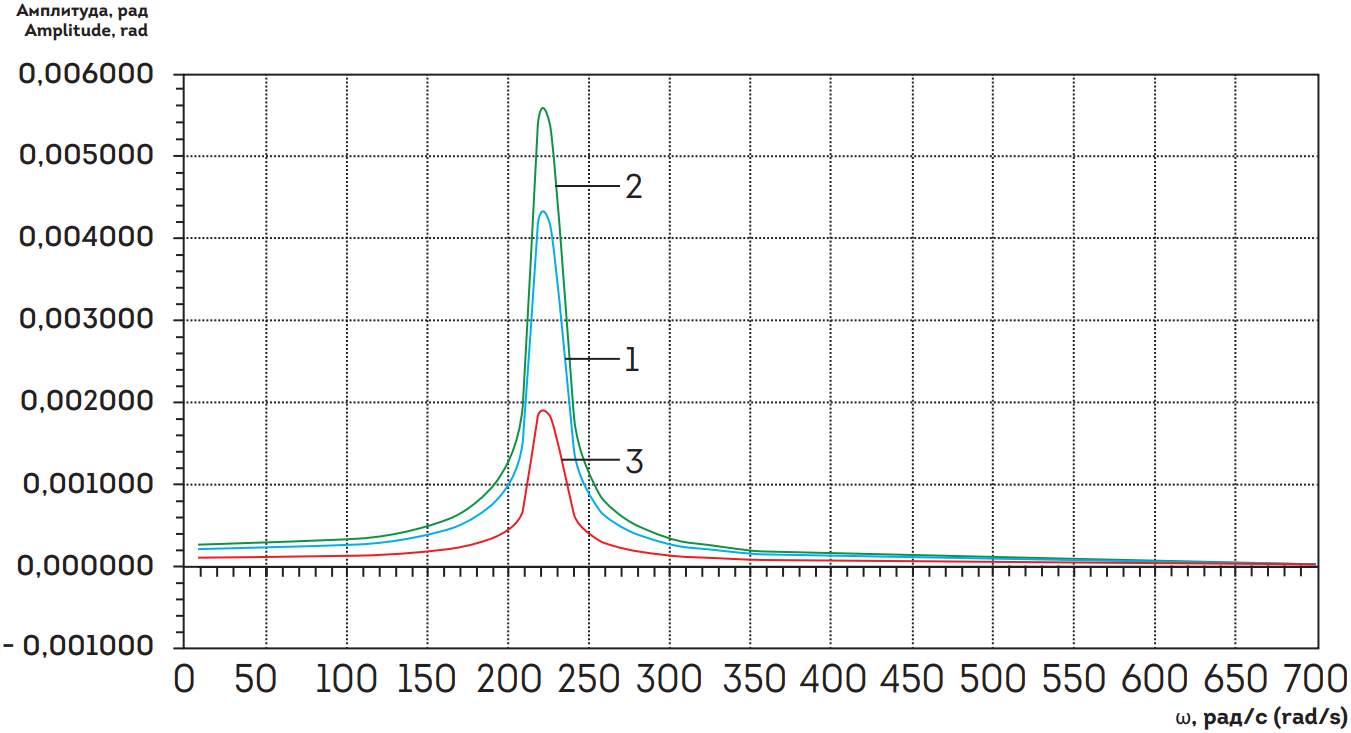
Анализ крутильных колебаний системы «турбина — трансмиссия — компрессор» показал (рис. 11), что в диапазоне частоты вращения от 0 до 7000 об/мин находится одна критическая частота крутильных колебаний, равная (220 р/с) 2100 об/мин, значительно отстроенная от рабочей частоты вращения (nраб = 6200 об/мин).
По критическим частотам изгибных колебаний ротор компрессора с существенным запасом отстроен от рабочих частот вращения. В качестве иллюстрации отстройки на рис. 12 приведена диаграмма Кэмпбелла для изгибных колебаний ротора.
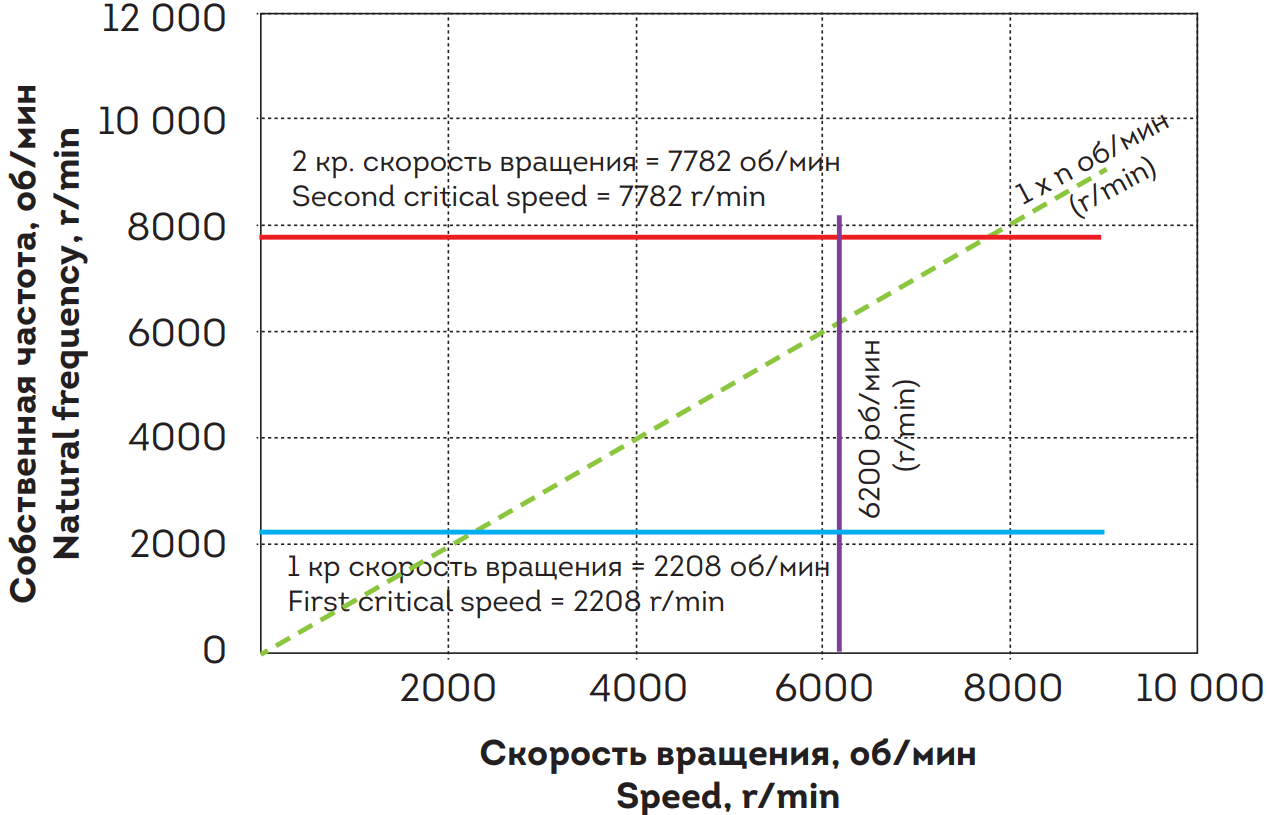
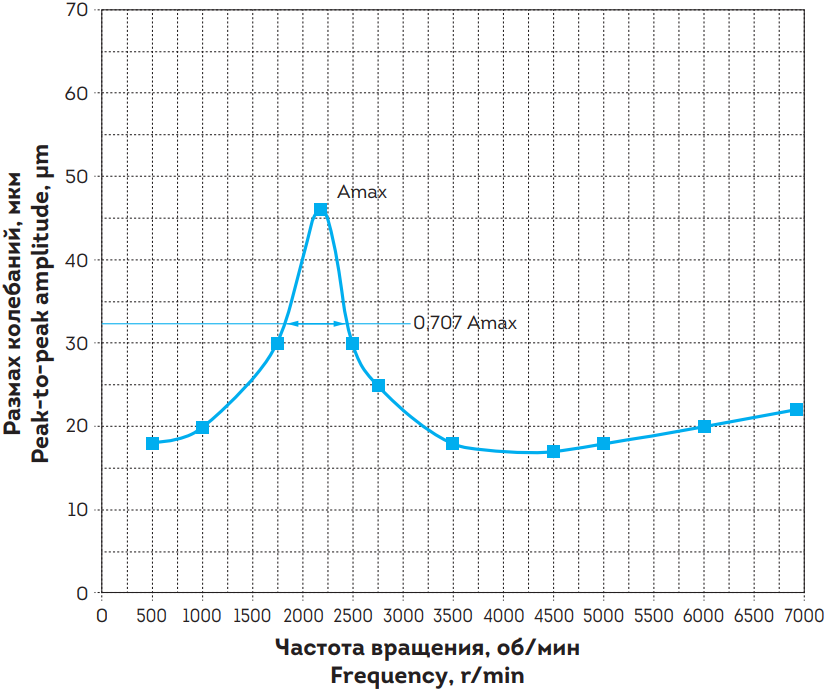
На рис. 13 представлена полученная на стенде завода-изготовителя амплитудно-частотная характеристика вибрации ротора компрессора, свидетельствующая о низком уровне вибрации агрегата и хорошем соответствии расчетных и экспериментальных данных. Расчетная первая критическая скорость 2208 об/мин, экспериментальная — 2180 об/мин. Ротор компрессора гибкий, с отстройкой второй критической скорости от рабочей частоты вращения на уровне 25%.
Для данного агрегата выполнены расчеты границы динамической устойчивости колебаний ротора на сегментных подшипниках скольжения [7−9]. Результаты анализа устойчивости от воздействия возбуждающих газодинамических сил по API 617 [3] продемонстрированы на рис. 14, из которого следует, что ротор работает в устойчивой зоне со значительным запасом. На приведенном графике Qа = 4,3*106 Н/м — газодинамическая поперечная сила по API 617; Q0 = 6,8*106 Н/м — пороговое значение газодинамической поперечной силы, при котором возможна потеря устойчивости; R — параметр сопротивления системы; Е — параметр возбуждения [6].
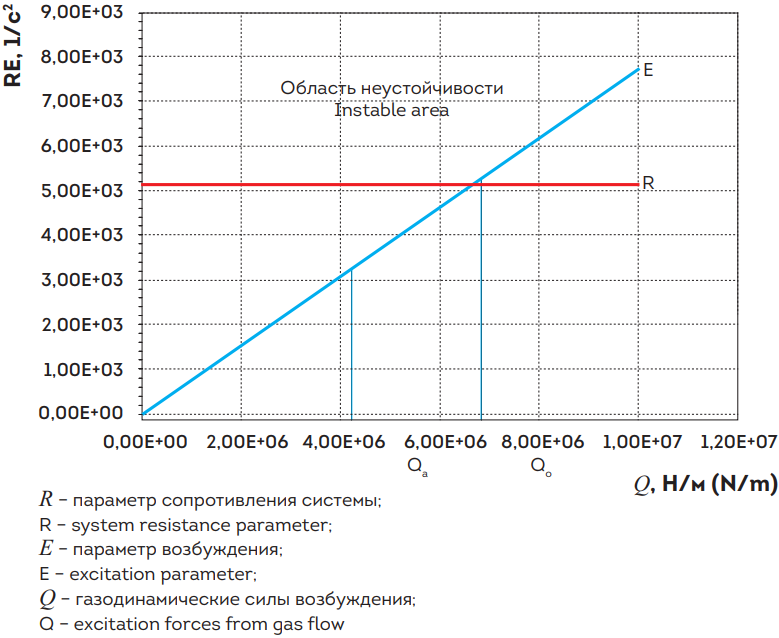
Отметим, что из обработки резонансной кривой (рис. 13) следует, что декремент колебаний находится на уровне b ≅ π*Δω/ωрез ≅ 0,125 > 0,1. Данный факт, в соответствии с API 617 [3], подтверждает полученный выше запас по границе устойчивости колебаний ротора.
Заключение
Опыт, приобретенный при проектировании первого компрессора смешанного хладагента, позволил
осуществить ряд мероприятий на предприятии:
- создать стенд на замкнутом контуре на модельном газе (R134а);
- приобрести необходимое оборудование для изготовления рабочих колес;
- скорректировать методики пересчета газодинамических характеристик;
- использовать специальные холодильные марки сталей.
Таким образом, проектирование нового ЦБК СХА связано с многочисленными условиями, критериями эффективности и надежности проточных частей. Условия работы компрессора в технологической схеме сжижения ПГ могут повлиять на выбор принципиальной схемы ЦБК. Обеспечение условий и критериев изготовления компрессоров, а также их подтверждение на стендах предприятия дает уверенность в создании отечественных ЦБК СХА для заводов СПГ.
Литература
- Юн В.К. Центробежный компрессор смешанного хладагента для предприятий сжижения природного газа // Химическая техника. 2017. № 9. С. 21−26.
- Холодильные машины / под общ. ред. Л.С. Тимофеевского. СПб.: Политехника, 2006.
- ASME PTC 10−1997. Performance Test Codeon Compressors and Exhausters [Электронныйресурс] (дата обращения:22.02.2020).
- International Organization for Standardization. ISO 5389:1992. Turbocompressors — Performancetest code [Электронный ресурс] (дата обращения: 22.02.2020)
- Рис В.Ф. Центробежные компрессорные машины. М.-Л.: Машиностроение, 1981.
- Иванов А.Н., Иванов Н.М. Анализ демпфирующих свойств опорных сегментных подшипников центробежных компрессорных машин // Компрессорная техника и пневматика. 2015. № 3. С. 30−34.
- Костюк А.Г. Динамика и прочность турбомашин. М.: МЭИ, 2000.
- Иванов Н.М., Юн В.К., Давлетгареева Е.И., Иванов А.Н. Виброустойчивость роторов ЦКМ под действием возмущающих сил масляного слоя и газового потока // Газовая промышленность. 2019. № 6. С. 86−92.
- Воскресенский В.А., Дьяков В.И., Зиле А.З. Расчет и проектирование опор жидкостного трения: Справочник. М.: Машиностроение, 1983.